
Od tepelného inženýrství po karoserie důlních vozíků: Proč řešíme praskání svarů pomocí kontroly napětí
Když selže karoserie těžkého důlního sklápěče, prasklina jen zřídka začíná uprostřed ocelového plechu. Začíná u svaru – konkrétně v tepelně ovlivněné zóně.
To není problém s těžbou. To je problém metalurgie.
A to je problém, který řešíme více než deset let – ne v těžbě, ale na výrobních linkách oxidu olovnatého, kde jsou vysokoteplotní namáhání a změny krystalické struktury každodenní inženýrskou realitou.
Přehlížená kořenová příčina
Většina strukturálních poruch karoserií důlních vozů je způsobena přetížením nebo nerovnými vozovkami. Ale naše analýza selhání v terénu vypráví jiný příběh:trhlina začíná v HAZ, nikoli v místě špičkového mechanického zatížení.
To není dohad. Pochází z let tepelné inženýrské práce — navrhování zařízení, které den co den zvládá vysokoteplotní zátěžové cykly.
Nezačínali jsme jako výrobce důlních zařízení. Ale rozumíme tomu, co se děje s ocelí za tepla a stresu. A toto porozumění nyní řídí to, jak stavímetěžké karoserie důlních sklápěčů.
Jedna produktová řada: Nákladní nástavby třídy 50–100 tun
V současné době vyrábíme těžké těžební nástavby sklápěčů proTěžební vozíky s mechanickým pohonem 50 až 100 tun, pokrývající hlavní podvozkové platformy včetně Caterpillar, Komatsu, BelAZ a XCMG.
Klíčové specifikace:
- Podlahová deska: 16–20 mm NM450 + 10 mm otěrová vložka
- Boční deska: 10–12 mm NM400
- Kapacita hromady (SAE 2:1): 35–45 metrů krychlových
- Nakládací výška: optimalizována pro pokles hydraulického rypadla 5–6 m
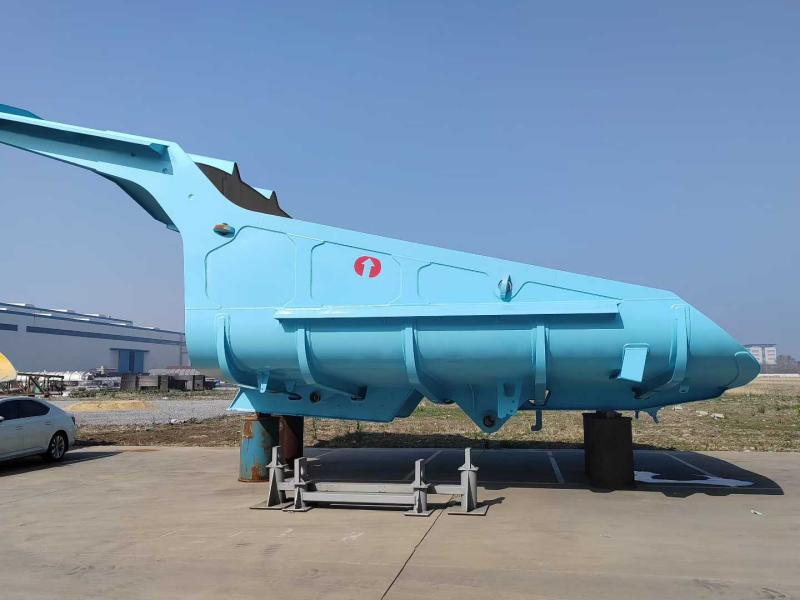
Na rozdíl od tradičních obdélníkových těles s plochým dnem používá náš design abezbránový profil lopatkového typus plynule zakřivenou podlahou.
Proč? Protože konvenční rovné podlahy zachovávají3–5 tun lepivého materiálu na cyklus– a to jsou tři až pět tun ztraceného užitečného zatížení plus ruční úklidová práce.
Tři technické základy
1. 13° souvislý svah („živá podlaha“)
Podlaha se neustále zvedá při13 stupňůod krytu kabiny k zadnímu konci. Když se kladkostroj zapojí, gravitace vykoná práci – náklad se zlomí a sklouzne jedním pohybem. Žádné kopání. Žádné zatloukání. Žádné přenášení zpět.
2. Strategie bi-Grade materiálu: NM400 + NM450
Nepoužíváme jedinou třídu oceli na celé tělo. Profil opotřebení není jednotný, takže by neměla být ani specifikace materiálu.
| Zóna | Stupeň | Tvrdost (HB) | Mez kluzu | Funkce |
|---|---|---|---|---|
| Podlaha a spodní bočnice (vysoké opotřebení) | NM450 | 420–480 | ≥1000 MPa | Odolnost proti kluznému otěru |
| Horní boční stěny a přední stříška (vysoký náraz) | NM400 | 360–440 | ≥900 MPa | Absorpce nárazů, stabilita svaru |
Tato kombinace je navržena pro manipulaci500 kg + balvanypád z výšky (NM400 absorbuje otřesy), zatímco podlaha odolává trvalému oděru (NM450 odolává opotřebení).
Požadavky na svařování: NM400 vyžaduje předehřátí na 150°C; NM450 vyžaduje přísnější kontrolu parametrů.
3. Pětidélná kostra s devíti příčnými žebry
Simulace FEA ukázaly, že lomy způsobené napětím obvykle začínají ve svarech mezi podlahou a výztuhami. Naše odpověď: integrujte nosnou konstrukci do skořepiny.
Vnější"pět podélných, devět křížových" konstrukce mřížkypůsobí jako vazník, roznášecí60+ tunhmotnosti nákladu přes celou kolejnici podvozku. Tím se zabrání deformaci „banánové slupky“ běžné u konkurenčních produktů.
Další prvky funkčního designu
Přední stříška v úhlu 45°:Dva účely — odklonit padající balvany pryč z kabiny a zvýšit kapacitu úderu bez zvednutí těžiště.
Zesílený zadní okraj:Opatřeno dvojitou tloušťkou otěrového pásu NM450. Těžební místa se běžně přetahují, aby se vyčistily výsypky. Tato konstrukce zabraňuje deformaci zadní hrany a zachovává správné utěsnění, pokud jsou vybaveny zadními výklopnými dveřmi.
Kontrola kvality + globální dodávka
Každé tělo procházímagnetická kontrola částic (MPI)před pískováním a lakováním, aby se zjistily podpovrchové vady svaru. Tepelné zpracování po svařování je standardní.
Doprava:Jednodílná svařovaná konstrukce. Ploché regálové kontejnery nebo rozbité nádoby. Dvousložkový epoxidový základní nátěr (ochrana proti korozi pro námořní přepravu) plus polyuretanový vrchní nátěr (odolnost vůči UV záření).
Podpora na místě:Poskytujeme technické poradenství pro první instalace.
Proč na tom záleží
Těžební průmysl utrácí miliony na otěrové desky a strukturální opravy. Většina těchto výdajů však řeší symptomy, nikoli hlavní příčiny.
K těžké karoserii důlního sklápěče přistupujeme jako k tepelně-mechanickému systému, nikoli pouze k ocelové skříni. Stejná inženýrská disciplína, která řídí tepelné namáhání v pecích na výrobu oxidu olovnatého, se nyní vztahuje na svarové spoje při rázovém zatížení odvozem.
Problém není v tom, že se ocel opotřebovává. Jde o to, že nejprve selžou svary. A to – v zásadě – je problém tepelného stresu.
Náhodou jsme strávili poslední desetiletí učením se, jak to vyřešit.
Odeslat dotaz
-
WhatsApp
-
E-mail
X
Používáme cookies, abychom vám nabídli lepší zážitek z prohlížení, analyzovali návštěvnost webu a přizpůsobili obsah. Používáním tohoto webu souhlasíte s naším používáním souborů cookie.
Zásady ochrany osobních údajů